


অ্যালুমিনিয়াম ফয়েল প্রক্রিয়াকরণ প্রক্রিয়া হল অ্যালুমিনিয়াম পণ্য যা সবচেয়ে প্রক্রিয়াকরণের ধাপ, ক্ষুদ্রতম পুরুত্ব এবং অ্যালুমিনিয়াম প্রক্রিয়াকরণ শিল্পে সবচেয়ে বেশি অসুবিধা। বর্তমানে, শিল্পে দুটি সাধারণভাবে ব্যবহৃত প্রক্রিয়াকরণ প্রযুক্তি রুট রয়েছে: (1) ইনগট হট রোলিং পদ্ধতি; (2) ডাবল-রোলার ঢালাই এবং ঘূর্ণায়মান পদ্ধতি।
ইনগট গরম রোলিং পদ্ধতি

প্রথমে অ্যালুমিনিয়াম গলিয়ে একটি ফ্ল্যাট ইনগটে ঢালাই করা হয় এবং তারপর সমজাতীয়করণ, হট রোলিং, কোল্ড রোলিং, ইন্টারমিডিয়েট অ্যানিলিং এবং অন্যান্য প্রক্রিয়ার পরে, এটিকে প্রায় {{{{3} পুরুত্বের প্লেটে ঠান্ডা করে ঘূর্ণিত করা হয়৷ }}}.4~1.0 মিমি ফয়েল ফাঁকা হিসাবে (ঢালাই → গরম রোলিং) বিলেট→কোল্ড রোলিং→ফয়েল রোলিং)।
ইংগট হট রোলিং পদ্ধতিতে, হট-রোলড বিলেটকে প্রথমে পিণ্ডের পৃষ্ঠের অক্সাইড স্তর এবং অমেধ্যগুলির মতো ত্রুটিগুলি অপসারণের জন্য মিল করা হয় এবং তারপরে ইংগটের মাইক্রোস্ট্রাকচারকে সমজাতীয়করণের মাধ্যমে আরও অভিন্ন করা হয়, এবং তারপরে হট রোলিং করা হয়। , কোল্ড রোলিং এবং ইন্টারমিডিয়েট অ্যানিলিং এবং রিক্রিস্টালাইজেশনের মতো একাধিক প্রক্রিয়ার পরে, বিলেটের অভ্যন্তরীণ কাঠামোগত অভিন্নতা এবং শস্যের আকার উল্লেখযোগ্যভাবে উন্নত হয়েছে। অতএব, হট-রোল্ড বিলেটগুলি সাধারণত ভাল মানের হয় এবং উচ্চ-মানের ডাবল-জিরো অ্যালুমিনিয়াম ফয়েল এবং গভীর প্রক্রিয়াকরণের জন্য উপযুক্ত। অ্যালুমিনিয়াম ফয়েল পণ্য। যাইহোক, হট-রোল্ড ব্ল্যাঙ্কগুলিতে গভীর অঙ্কন প্রক্রিয়ার সময় উচ্চ কানের ফলন, সহজে ক্র্যাকিং এবং অসম বিকৃতির জায়গার মতো সমস্যা রয়েছে, যা উচ্চ-মানের অ্যালুমিনিয়াম ফয়েলের ফলনের উন্নতিকে সীমাবদ্ধ করে।

দুই-রোল ঢালাই পদ্ধতি
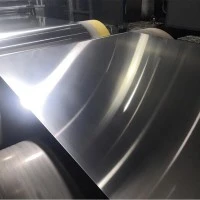
ইনগট হট-রোলিং পদ্ধতির সাথে তুলনা করে, কাস্ট-রোলিং পদ্ধতিতে অ্যালুমিনিয়াম ফয়েল ফাঁকা তৈরির প্রক্রিয়া প্রবাহ তুলনামূলকভাবে সহজ; ইনগট মেল্টিং, মিলিং, সমজাতীয়করণ এবং হট রোলিং এর মতো জটিল প্রক্রিয়ার ধাপগুলির মধ্য দিয়ে যাওয়ার দরকার নেই, তবে অ্যালুমিনিয়াম গলে সরাসরি ঢেলে দেওয়া হয়। দুটি ঘূর্ণায়মান কাস্টিং রোলার (ক্রিস্টালাইজার) প্রবেশ করান এবং 4 থেকে 7 মিমি পুরুত্বের একটি প্লেট পেতে 2 থেকে 3 সেকেন্ডের মধ্যে ঢালাই এবং ঘূর্ণায়মান এলাকায় একই সাথে দৃঢ়ীকরণ এবং গরম রোলিং প্রক্রিয়াগুলি সম্পূর্ণ করুন। হট-রোল্ড অ্যালুমিনিয়াম ফয়েল বিলেটগুলির মতো, কাস্ট-রোল্ড প্লেটগুলিকেও কোল্ড রোলিং এবং মধ্যবর্তী অ্যানিলিং প্রক্রিয়াগুলির একটি সিরিজের মধ্য দিয়ে যেতে হয় এবং অবশেষে 0.3~{10}}.7 মিমি পুরু প্লেটে রোল করা হয় অ্যালুমিনিয়াম ফয়েল billets হিসাবে.
ডাবল-রোলার ঢালাই এবং রোলিং পদ্ধতিতে সহজ সরঞ্জাম, কম মোট বিনিয়োগ এবং সংক্ষিপ্ত উত্পাদন চক্র রয়েছে। এটি হট-রোল্ড প্লেট তৈরিতে মিলিং, সমজাতীয়করণ এবং হট রোলিং এর মতো অনেক ক্লান্তিকর প্রক্রিয়াগুলিকে দূর করে। অতএব, ঢালাই-ঘূর্ণায়মান পদ্ধতি অ্যালুমিনিয়াম ফয়েল খালি উৎপাদনের জন্য আরও উপযুক্ত। খরচ ব্যাপকভাবে হ্রাস করা হয়; যাইহোক, ডাবল-রোল কাস্টিং এবং রোলিং পদ্ধতিতে প্লেট তৈরির সময় বিভিন্ন শীতল পদ্ধতি এবং গরম প্রক্রিয়াকরণের অবস্থার কারণে, কাস্ট-রোল্ড প্লেটের অভ্যন্তরীণ কাঠামোতে প্রধানত বিচ্ছিন্নতা, অসম গঠন এবং মোটা শস্যের কাঠামোর মতো ত্রুটি রয়েছে। annealing পরে, এবং এর মান নিয়ন্ত্রণ এটি আরও কঠিন, তাই এটি উচ্চ-মানের অ্যালুমিনিয়াম ফয়েল পণ্যগুলিতে তুলনামূলকভাবে খুব কমই ব্যবহৃত হয়।
বর্তমানে, অ্যালুমিনিয়াম ফয়েল ফাঁকা জায়গায় ঢালাই এবং রোলিং প্রক্রিয়া ধীরে ধীরে পরিপক্ক হচ্ছে। আরও বেশি কোম্পানি অ্যালুমিনিয়াম ফয়েল উত্পাদন করতে ঢালাই এবং ঘূর্ণায়মান প্রক্রিয়া ব্যবহার করতে শুরু করেছে। ঢালাই এবং ঘূর্ণায়মান অ্যালুমিনিয়াম ফয়েলের জন্য মূলধারার ফ্রন্ট-এন্ড প্রক্রিয়া হয়ে উঠেছে। কাস্টিং এবং রোলিং 1970 এর দশকে উপস্থিত হয়েছিল এবং প্রযুক্তি এখনও নিখুঁত নয়।


